
实操指南 · 工业采购
如何规划加工设备的工厂验收测试
在设备离开供应商工厂前,将采购要求转化为经过见证、可供核查的验收证据。
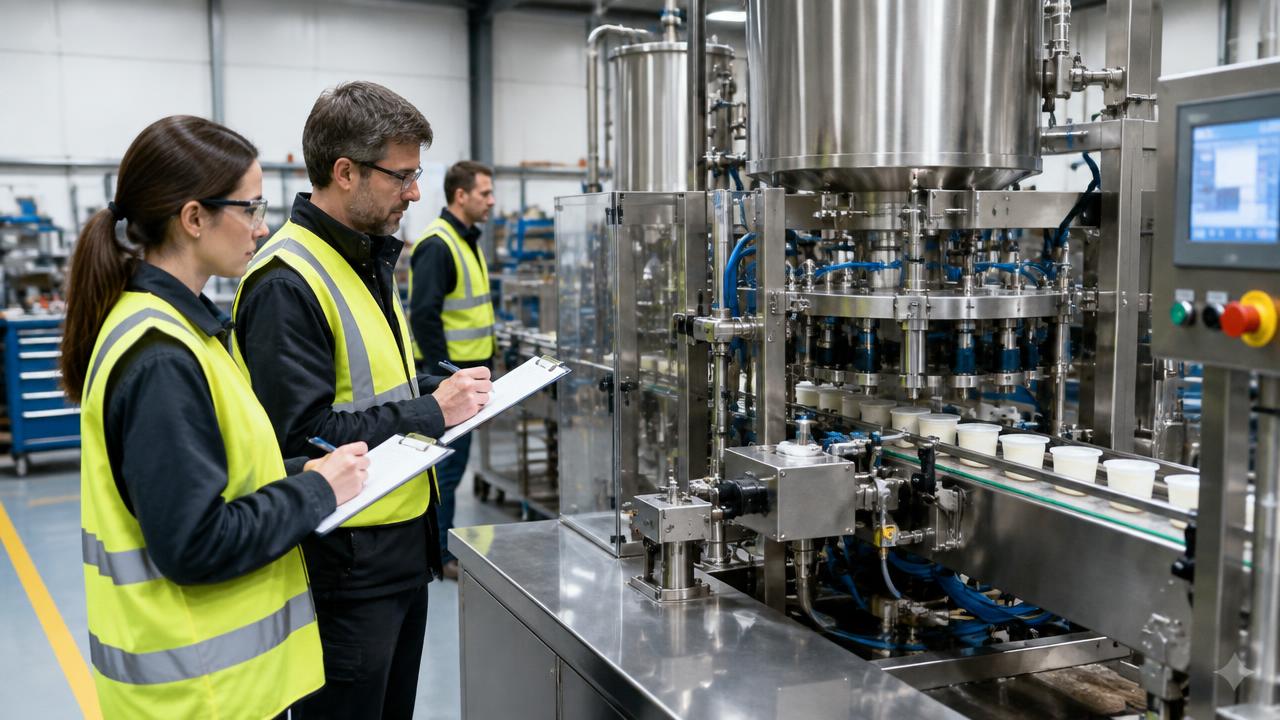
规划工厂验收测试时,应将采购技术规格转化为可量化的检查项目,约定具有代表性的试验物料与公用工程条件,并明确结果见证、记录和批准的责任人。在签署订单前,确定合格标准、缺陷分类、复测要求及发货放行条件。按照约定范围,核查安全性、设备结构、控制系统、工艺性能和文件资料。凡是无法在工厂验证的项目,都应记录下来,留待后续现场验收测试。成功完成FAT可提供可追溯的证据,但并不自动证明安装后的性能达标,也不等于获准发货。Global B2B Group是面向买方的工业项目协调与匹配平台。 项目金额从USD 250,000起,Global B2B Group项目团队会在引荐任何供应商之前完成人工审核。
第1步:确立合同验收依据
采购前,将用户需求和供应商报价转化为受控的验收矩阵。为每项要求对应一项测试、检验或文件审核,并明确验收限值及有权批准结果的人员。
将FAT范围写入RFQ和采购合同,包括试验物料、参验安排、整改及复测责任。将验收、付款节点和发货授权分别约定。避免使用“运行令人满意”等模糊承诺,否则价格比较和争议处理都将取决于各方的解释。
第2步:明确具有代表性的运行条件
根据实际情况,明确影响加工过程的产品特性,例如黏度、粒径、含水率、温度或堆积密度。选取常规工况和较严苛工况,再结合预期生产任务,约定运行时长、稳定运行判定规则、取样点和测量方法。
记录工厂的公用工程条件、临时连接及任何替代物料。明确这些条件与买方现场的差异,以及哪些结论仍缺乏验证依据。以水为介质的试验可以检查泄漏和动作顺序,但不能证明设备处理高黏度产品时的性能;应明确记录这一局限。
选择合适的验证方法
| 要求 | 工厂验证方法 | 证据 | 现场后续验证 |
|---|---|---|---|
| 设备结构 | 对照图纸检查 | 已签署的检查记录 | 运输损伤检查 |
| 加工产能 | 代表性产品试验 | 产出量与质量记录 | 安装后实际工况确认 |
| 控制顺序 | 受控模拟 | 日志与版本记录 | 实际接口验证 |
| 安全功能 | 经批准的功能测试 | 经见证的测试结果 | 安装后系统验证 |
| 清洗 | 约定的清洗试验 | 检查记录与样品 | 现场验证 |
第3步:批准测试方案并设定就绪门槛
出行前,发布纳入版本控制的测试方案。每项测试均需列明前提条件、操作说明、预期结果、记录栏位和见证要求。明确买方、供应商及专业人员的职责,包括谁有权叫停测试,以及谁有权在不降低合同要求的前提下批准变更。
要求提供就绪证明:组装完成、内部检查完成、物料到位、仪器校准记录及现行图纸。确认公用工程、安全通行条件,以及必要的远程观看安排。在设备尚未证明就绪时就赴厂,会带来本可避免的成本,并造成接受未完工设备的压力。
产能计算器
第4步:检查设备结构与安全性
对照已批准的图纸,检查设备标识、尺寸、接触物料部位的材质、操作与检修通道、防护装置及接口位置。审核相关证书,并按要求检查卫生设计细节。通过照片和图纸索引记录偏差,而不是仅依赖非正式的工厂走访。
由具备资质的人员在受控条件下执行约定的安全功能测试。按适用范围验证急停、联锁和重新启动行为;切勿临时开展危险的故障模拟。对于必须接入安装现场接口才能验证的功能,应予以记录并安排现场验证,而不是将其标为合格。
第5步:验证工艺与控制性能
应同时测量可销售产品的产出量和产品质量,而不是只测设备空载速度。记录投入物料特性、不合格品、成品率、运行设定和公用工程条件。采用约定的取样方法和经校准的仪器,使结果能够追溯到受测设备配置及运行时段。
对约定的运行模式、报警、配方操作权限、换产和清洗顺序进行测试。在安全条件下模拟相关的上游或下游中断。保存原始数据、控制软件版本和备份。不得用平均值掩盖不合格结果,也不得将短暂稳定运行的结果外推为缺乏依据的持续产能承诺。
第6步:管理偏差与复测
维护统一的偏差台账,将每项不合格结果与对应要求、证据、整改措施、责任人和关闭日期关联起来。按照测试前约定的定义,从安全、功能及合同影响等方面对发现的问题进行分类。避免使用会将严重缺陷降格为一般外观整改项的标签。
明确哪些问题必须在放行前整改,哪些可以在书面约定的条件下暂不关闭。修改后,重新执行受影响的测试,并评估相关功能是否需要回归测试。保留原始不合格记录和后续结果;用一份没有问题记录的新报告替换原报告,会掩盖真实的验收过程。
第7步:批准放行并安排现场验证
将已签署的测试结果、偏差记录、校准证明、证书、图纸、手册和软件记录汇编成FAT档案。取得指定授权人员的批准。另行出具发货放行文件,明确尚未履行的义务、设备防护与保管要求,以及采购合同约定的相关付款影响。
将延期检查项目转入现场验收测试(SAT)方案,并明确责任人和验收标准。纳入运输损伤检查、安装现场的公用工程条件及产线集成验证。记录拆卸和重新组装要求,确保能够恢复工厂测试时的配置,而非默认配置已经恢复。
FAT前:就绪检查清单
- 已批准的测试方案引用了已签署的采购技术规格。
- 验收限值和取样规则明确。
- 试验物料和公用工程已就绪。
- 仪器校准证明可供查验。
- 见证人员和审批权限已确认。
- 安全安排覆盖计划开展的测试活动。
- 偏差处理和复测规则已约定。
- 延期至SAT的检查项目已明确责任人。
买方规划工具
将测试要求与采购及运营假设关联起来。
相关行业平台
工厂验收测试常见问题
FAT和SAT有什么区别?
FAT是在发货前于供应商工厂进行的设备检查与测试。SAT则在安装后验证约定要求,包括工厂测试无法复现的现场公用工程条件和接口。
加工设备FAT应由哪些人员参加?
应根据需要安排买方负责工艺、维护、控制和质量的代表参加。指定一名有权批准验收结果的负责人,并在测试范围有要求时安排具备资质的安全专业人员参与。
工厂验收测试的费用是多少?
费用取决于试验复杂程度、物料、参验安排、专项测试及复测责任。应要求提供分项报价,将已包含的测试与差旅、耗材及可选工作费用分开列示。
FAT可以远程完成吗?
在约定摄像覆盖范围和数据访问权限后,部分检查和控制测试可以远程见证。实物取样或细致检查仍可能需要现场代表参与。
设备未通过FAT怎么办?
记录不合格结果,商定整改措施,并重新执行受影响的测试。遵循合同约定的放行规则;仅仅到场参验或签署测试记录,不应被视为验收通过。
工业设备买家应如何规划FAT?
以已签署的设备技术规格为起点,建立测试矩阵,将每项要求与测试方法、验收限值和证据记录对应起来。约定产品试验、公用工程条件、经校准的仪器、安全安排及授权见证人员。测试范围不仅要涵盖产能,还应包括故障响应、清洗检查和文件审核。明确测试不合格后的整改与复测机制,并将FAT完成与发货批准分开处理。对于依赖现场条件、无法在工厂测试的要求,应纳入双方认可的现场验收方案,并明确责任人。
关键要点
- 验收标准应写入采购文件。
- 具有代表性的投入物料和条件,才能使性能证据有意义。
- 安全测试必须按受控程序进行。
- FAT完成与发货放行是两个独立的决定。
- 依赖现场条件的要求,必须明确SAT责任人。
编制可通过测试验证的采购需求书
Global B2B Group是面向买方的工业项目协调与对接平台,并非制造商、EPC承包商、贷款机构或保险机构。项目金额起点为USD 250,000。Global B2B Group项目团队会在引荐任何供应商之前完成人工审核。
请与具备资质的工程及安全专业人员共同商定适用于具体设备的测试方案。FAT不能替代法定检验、现场调试或规定的验证工作。