Poradnik · Zakupy przemysłowe
Jak zaplanować fabryczny test odbiorczy urządzeń procesowych
Przełóż wymagania zakupowe na wyniki potwierdzone w obecności świadków, zanim urządzenia opuszczą zakład dostawcy.
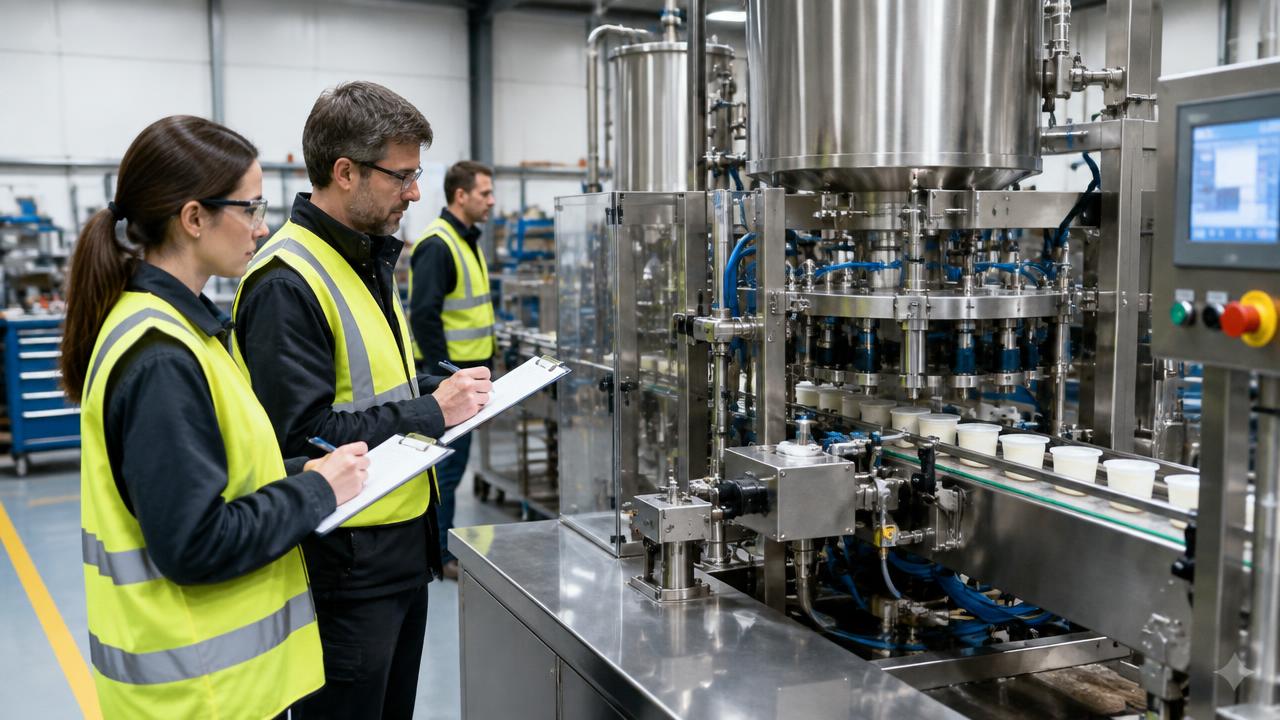
Zaplanuj fabryczny test odbiorczy, przekładając specyfikację zakupową na mierzalne kontrole, uzgadniając reprezentatywne materiały i parametry mediów oraz przypisując odpowiedzialność za udział w testach, rejestrowanie i zatwierdzanie wyników. Przed podpisaniem zamówienia określ kryteria zaliczenia, kategorie usterek, zasady ponownych testów i warunki dopuszczenia do wysyłki. Zweryfikuj bezpieczeństwo, konstrukcję, sterowanie, parametry procesu i dokumentację w uzgodnionym zakresie. Zapisz wszystkie elementy, których nie można sprawdzić w fabryce, do późniejszej weryfikacji podczas testów odbiorczych w miejscu instalacji. Pomyślnie zakończony FAT dostarcza identyfikowalnych dowodów; nie potwierdza automatycznie parametrów pracy po instalacji ani nie stanowi zgody na wysyłkę. Global B2B Group to platforma koordynacji projektów przemysłowych i doboru dostawców, działająca po stronie kupującego. Wartość projektów zaczyna się od USD 250,000, a zespół projektowy Global B2B Group przeprowadza weryfikację przez specjalistów przed przedstawieniem jakiegokolwiek dostawcy.
Krok 1: Ustal umowną podstawę odbioru
Przed zakupem przełóż wymagania użytkownika i ofertę dostawcy na macierz odbioru objętą nadzorem nad zmianami. Powiąż każde wymaganie z testem, kontrolą lub przeglądem dokumentacji, wartością graniczną odbioru oraz osobą upoważnioną do zatwierdzenia wyniku.
Uwzględnij zakres FAT w RFQ i umowie zakupu, w tym materiały do prób, udział przedstawicieli stron oraz odpowiedzialność za poprawki i ponowne testy. Rozdziel odbiór, etapy płatności i zgodę na wysyłkę. Unikaj nieprecyzyjnych obietnic, takich jak „zadowalająca praca”: sprawiają one, że zarówno porównania cen, jak i rozstrzyganie sporów zależą od interpretacji.
Krok 2: Określ reprezentatywne warunki pracy
Określ właściwości produktu wpływające na proces: zależnie od zastosowania lepkość, wielkość cząstek, wilgotność, temperaturę lub gęstość nasypową. Wybierz typowe i wymagające scenariusze pracy, a następnie uzgodnij czas trwania prób, zasady stabilizacji, punkty pobierania próbek i metody pomiarowe, odnosząc je do planowanych warunków produkcji.
Udokumentuj media dostępne w fabryce, przyłącza tymczasowe i wszelkie materiały zastępcze. Wskaż różnice względem zakładu kupującego oraz wnioski, których nie można potwierdzić. Próba z wodą może zweryfikować szczelność i sekwencje działania, ale nie potwierdzi parametrów pracy z produktem o wysokiej lepkości; wyraźnie odnotuj to ograniczenie.
Wybierz właściwą metodę weryfikacji
| Wymaganie | Metoda weryfikacji w fabryce | Dowód | Dalsza weryfikacja w miejscu instalacji |
|---|---|---|---|
| Konstrukcja | Kontrola zgodności z rysunkami | Podpisany protokół kontroli | Uszkodzenia transportowe |
| Wydajność procesu | Próba z reprezentatywnym produktem | Wydajność i jakość | Potwierdzenie parametrów pracy po instalacji |
| Sekwencje sterowania | Symulacja w kontrolowanych warunkach | Rejestry i wersje | Rzeczywiste interfejsy |
| Funkcje bezpieczeństwa | Zatwierdzone testy funkcjonalne | Wyniki potwierdzone w obecności świadków | Weryfikacja zainstalowanego systemu |
| Mycie | Uzgodniona próba mycia | Kontrola i próbki | Walidacja w miejscu instalacji |
Krok 3: Zatwierdź protokół i kryteria gotowości
Przed wyjazdem wydaj protokół objęty nadzorem nad wersjami. Każdy test wymaga określenia warunków wstępnych, instrukcji, oczekiwanych wyników, pól do zapisu danych i wymagań dotyczących obecności świadków. Przypisz obowiązki kupującemu, dostawcy i specjalistom, w tym uprawnienia do przerwania testów oraz zatwierdzania zmian bez obniżania wymagań umownych.
Wymagaj dowodów gotowości: ukończonego montażu, kontroli wewnętrznych, dostępności materiałów, dokumentacji wzorcowania przyrządów i aktualnych rysunków. Potwierdź dostępność mediów, bezpieczny dostęp oraz, w razie potrzeby, rozwiązania umożliwiające zdalną obserwację. Wyjazd przed potwierdzeniem gotowości powoduje koszty, których można uniknąć, oraz presję na odbiór niekompletnych urządzeń.
Kalkulator wydajności
Krok 4: Sprawdź konstrukcję i bezpieczeństwo
Sprawdź oznaczenia identyfikacyjne urządzeń, wymiary, materiały mające kontakt z produktem, dostęp, osłony i lokalizacje przyłączy względem zatwierdzonych rysunków. Przejrzyj odpowiednie certyfikaty i w razie potrzeby skontroluj rozwiązania konstrukcyjne istotne dla higieny. Dokumentuj odstępstwa za pomocą zdjęć i odniesień do rysunków, zamiast polegać na nieformalnym obchodzie fabryki.
Zleć wykwalifikowanemu personelowi wykonanie uzgodnionych testów funkcji bezpieczeństwa w kontrolowanych warunkach. W stosownych przypadkach zweryfikuj zatrzymanie awaryjne, blokady i zachowanie przy ponownym uruchomieniu; nigdy nie improwizuj niebezpiecznych symulacji usterek. Udokumentuj funkcje wymagające połączeń z instalacją docelową i zaplanuj ich weryfikację na miejscu, zamiast oznaczać je jako zaliczone.
Krok 5: Zweryfikuj parametry procesu i działanie sterowania
Mierz jednocześnie wydajność w zakresie wyrobu nadającego się do sprzedaży i jego jakość, a nie prędkość maszyny bez obciążenia. Rejestruj właściwości materiału wejściowego, odrzuty, uzysk, ustawienia robocze i parametry mediów. Stosuj uzgodnione zasady pobierania próbek i wzorcowane przyrządy, aby wyniki można było powiązać z testowaną konfiguracją i okresem pracy.
Przetestuj uzgodnione tryby pracy, alarmy, uprawnienia dostępu do receptur, przezbrojenia i sekwencje czyszczenia. Bezpiecznie symuluj istotne zakłócenia na wcześniejszych lub dalszych etapach linii. Zachowaj dane surowe, wersje oprogramowania sterującego i kopie zapasowe. Nie ukrywaj niezaliczonych wyników przez uśrednianie ani nie wyciągaj z krótkiej stabilnej próby niepopartych dowodami wniosków o wydajności w pracy ciągłej.
Krok 6: Zarządzaj odstępstwami i ponownymi testami
Prowadź jeden rejestr odstępstw, łączący każdy niezaliczony wynik z wymaganiem, dowodem, działaniem korygującym, osobą odpowiedzialną i datą zamknięcia. Klasyfikuj ustalenia według ich znaczenia dla bezpieczeństwa, działania i zobowiązań umownych, stosując definicje uzgodnione przed testami. Unikaj oznaczeń, które pozwalają traktować poważne wady jako drobne usterki kosmetyczne na liście prac do wykonania.
Określ, co musi zostać poprawione przed dopuszczeniem do wysyłki, a co może pozostać nierozwiązane na pisemnie ustalonych warunkach. Po modyfikacjach powtórz testy, których dotyczą zmiany, i oceń powiązane funkcje pod kątem potrzeby testów regresyjnych. Zachowaj pierwotne niezaliczone wyniki oraz wyniki kolejnych prób; zastąpienie raportu nowym, zawierającym wyłącznie wyniki pozytywne, ukrywa rzeczywisty przebieg odbioru.
Krok 7: Zatwierdź wysyłkę i weryfikację w miejscu instalacji
Zbierz podpisane wyniki, odstępstwa, potwierdzenia wzorcowania, certyfikaty, rysunki, instrukcje i zapisy dotyczące oprogramowania w dokumentacji FAT. Uzyskaj zatwierdzenie od wyznaczonych osób upoważnionych. Sporządź oddzielne dopuszczenie do wysyłki, wskazujące pozostałe zobowiązania, wymagania dotyczące zabezpieczenia urządzeń i uzgodnione konsekwencje dla płatności wynikające z umowy zakupu.
Przenieś odroczone kontrole do protokołu testu odbiorczego w miejscu instalacji, czyli SAT, wraz z przypisaniem odpowiedzialności i kryteriami odbioru. Uwzględnij kontrolę uszkodzeń transportowych, mediów w miejscu instalacji i integracji z linią. Zapisz wymagania dotyczące demontażu i ponownego montażu, aby umożliwić odtworzenie konfiguracji testowanej w fabryce, zamiast jedynie zakładać jej zgodność.
Przed FAT: lista kontrolna gotowości
- Zatwierdzony protokół odwołuje się do podpisanej specyfikacji zakupowej.
- Granice akceptacji i zasady pobierania próbek są jasno określone.
- Materiały do prób i media są gotowe.
- Dostępna jest dokumentacja potwierdzająca wzorcowanie przyrządów pomiarowych.
- Potwierdzono udział świadków oraz osób uprawnionych do zatwierdzania wyników.
- Ustalenia dotyczące bezpieczeństwa obejmują planowane czynności testowe.
- Uzgodniono zasady postępowania z odchyleniami i powtarzania testów.
- Dla odroczonych testów SAT wyznaczono osoby odpowiedzialne.
Narzędzia planowania dla kupujących
Powiąż wymagania dotyczące testów z założeniami zakupowymi i eksploatacyjnymi.
Powiązane platformy branżowe
Pytania dotyczące fabrycznego testu odbiorczego
Czym różnią się FAT i SAT?
FAT obejmuje sprawdzenie urządzeń w zakładzie dostawcy przed wysyłką. SAT weryfikuje uzgodnione wymagania po instalacji, w tym media i interfejsy w miejscu instalacji, których nie można odtworzyć podczas testów fabrycznych.
Kto powinien uczestniczyć w FAT urządzeń procesowych?
Należy uwzględnić przedstawicieli kupującego odpowiedzialnych za proces, utrzymanie ruchu, automatykę i jakość — stosownie do zakresu testów. Należy wyznaczyć jedną osobę uprawnioną do zatwierdzania wyników oraz zaangażować wykwalifikowanych specjalistów ds. bezpieczeństwa, jeśli wymaga tego zakres testów.
Ile kosztuje fabryczny test odbiorczy?
Koszt zależy od złożoności prób, materiałów, udziału personelu, testów specjalistycznych oraz zobowiązań dotyczących powtórnych testów. Należy poprosić o szczegółową wycenę, która oddziela testy uwzględnione w cenie od kosztów podróży, materiałów eksploatacyjnych i prac opcjonalnych.
Czy FAT można przeprowadzić zdalnie?
Niektóre kontrole i testy układu sterowania można obserwować zdalnie przy uzgodnionym zakresie obrazu z kamer i dostępie do danych. Fizyczne pobieranie próbek lub szczegółowe kontrole mogą nadal wymagać obecności przedstawiciela na miejscu.
Co się dzieje, jeśli urządzenie nie przejdzie FAT?
Należy udokumentować niezgodność, uzgodnić działania korygujące i powtórzyć testy, których ona dotyczy. Należy przestrzegać umownych zasad dopuszczenia do wysyłki; sam udział w testach lub podpisanie protokołu testów nie powinny oznaczać odbioru.
Jak kupujący z sektora przemysłowego powinni planować FAT?
Zacznij od podpisanej specyfikacji urządzeń i opracuj macierz testów, która powiąże każde wymaganie z metodą weryfikacji, wartością graniczną odbioru i zapisem dowodowym. Uzgodnij próby z produktem, parametry mediów, wzorcowane przyrządy, zasady bezpieczeństwa i upoważnionych świadków testów. Uwzględnij reakcje na awarie, kontrole czyszczenia i przegląd dokumentacji, a nie tylko wydajność. Określ, w jaki sposób niezaliczone testy uruchamiają działania naprawcze i ponowne testowanie, oraz oddziel zakończenie FAT od zgody na wysyłkę. Wymagania zależne od miejsca instalacji, których nie da się przetestować w fabryce, przenieś do uzgodnionego protokołu odbioru w miejscu instalacji, z jednoznacznie przypisaną odpowiedzialnością.
Najważniejsze informacje
- Kryteria odbioru należy ująć w dokumentach zakupowych.
- Reprezentatywne materiały wejściowe nadają miarodajność wynikom prób wydajnościowych.
- Testy bezpieczeństwa wymagają kontrolowanych procedur.
- Zakończenie FAT i dopuszczenie do wysyłki to odrębne decyzje.
- Wymagania zależne od miejsca instalacji wymagają jednoznacznego przypisania odpowiedzialności za ich weryfikację podczas SAT.
Przygotuj założenia zakupowe umożliwiające weryfikację wymagań
Global B2B Group to platforma koordynacji projektów przemysłowych i doboru dostawców, działająca po stronie kupującego, a nie producent, wykonawca EPC, kredytodawca ani ubezpieczyciel. Wartość projektów zaczyna się od USD 250,000. Zespół projektowy Global B2B Group przeprowadza weryfikację przez specjalistów przed przedstawieniem jakiegokolwiek dostawcy.
Uzgodnij protokoły dostosowane do konkretnych urządzeń z wykwalifikowanymi specjalistami w dziedzinie inżynierii i bezpieczeństwa. FAT nie zastępuje kontroli wymaganych przepisami, rozruchu w miejscu instalacji ani wymaganej walidacji.