
Guide pratique · Achats industriels
Comment préparer les essais de réception en usine des équipements de transformation
Transformez vos exigences d’achat en preuves vérifiées en présence des parties désignées avant que les équipements ne quittent l’usine du fournisseur.
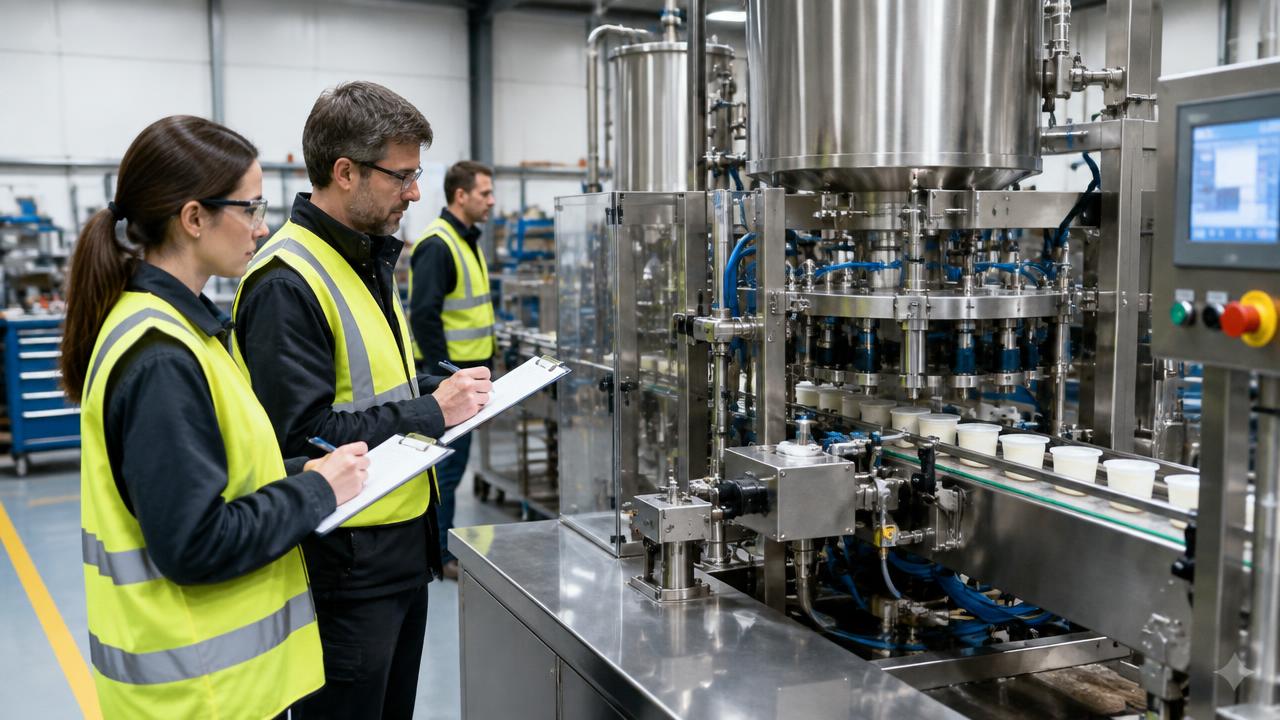
Préparez les essais de réception en usine en traduisant le cahier des charges d’achat en contrôles mesurables, en convenant de matières d’essai et d’utilités représentatives, puis en désignant les responsables du suivi, de l’enregistrement et de l’approbation des résultats. Définissez les critères de réussite, les catégories de défauts, les modalités de nouvel essai et les conditions d’autorisation d’expédition avant de signer la commande. Vérifiez la sécurité, la construction, les automatismes, les performances du procédé et la documentation selon le périmètre convenu. Consignez tout ce qui ne peut pas être démontré en usine pour les essais de réception ultérieurs sur site. Des essais FAT réussis fournissent des preuves traçables ; ils ne démontrent pas automatiquement les performances après installation et n’autorisent pas à eux seuls l’expédition. Global B2B Group est une plateforme de coordination de projets industriels et de mise en relation au service des acheteurs. Les projets démarrent à partir de USD 250,000, et l’équipe projet de Global B2B Group effectue un examen humain avant toute mise en relation avec un fournisseur.
Étape 1 : établir la base contractuelle de réception
Avant l’achat, transformez les exigences utilisateur et le devis du fournisseur en une matrice de réception dont les versions sont maîtrisées. Reliez chaque exigence à un essai, une inspection ou une revue documentaire, à son seuil d’acceptation et à la personne habilitée à approuver le résultat.
Intégrez le périmètre des essais FAT à la RFQ et au contrat d’achat, notamment les matières d’essai, la présence des participants et les responsabilités en matière de correction et de nouveaux essais. Distinguez la réception, les jalons de paiement et l’autorisation d’expédition. Évitez les engagements vagues tels que « fonctionnement satisfaisant » : ils laissent aussi bien la comparaison des prix que le règlement des litiges sujets à interprétation.
Étape 2 : définir des conditions de fonctionnement représentatives
Précisez les caractéristiques du produit qui influent sur sa transformation : viscosité, granulométrie, humidité, température ou masse volumique apparente, selon le cas. Choisissez des conditions de fonctionnement normales et exigeantes, puis convenez de la durée des essais, des règles de stabilisation, des points de prélèvement et des méthodes de mesure en fonction du régime de production prévu.
Documentez les utilités de l’usine, les raccordements temporaires et toute matière de substitution. Identifiez les écarts par rapport au site de l’acheteur et les conclusions qui ne peuvent pas être étayées. Un essai à l’eau peut vérifier l’étanchéité et l’enchaînement des séquences sans démontrer les performances avec un produit visqueux ; consignez explicitement cette limite.
Choisir la bonne méthode de vérification
| Exigence | Méthode en usine | Preuve | Suivi sur site |
|---|---|---|---|
| Construction | Inspection par rapport aux plans | Rapport d’inspection signé | Dommages de transport |
| Capacité de production | Essai avec un produit représentatif | Production et qualité | Confirmation au régime prévu après installation |
| Séquences de commande | Simulation maîtrisée | Journaux et versions | Interfaces en conditions réelles |
| Fonctions de sécurité | Essais fonctionnels approuvés | Résultats constatés en présence des témoins | Vérification du système installé |
| Nettoyage | Essai de nettoyage convenu | Inspection et prélèvements | Validation sur site |
Étape 3 : approuver le protocole et les conditions de lancement des essais
Diffusez un protocole à indice de révision maîtrisé avant tout déplacement. Chaque essai doit préciser les prérequis, les instructions, les résultats attendus, les champs à renseigner et les exigences de présence des témoins. Répartissez les responsabilités entre l’acheteur, le fournisseur et les spécialistes, notamment pour arrêter les essais ou approuver des modifications sans affaiblir les exigences contractuelles.
Exigez des preuves que tout est prêt : assemblage terminé, contrôles internes effectués, matières disponibles, certificats d’étalonnage des instruments et plans à jour. Confirmez la disponibilité des utilités, la sécurité des accès et, si nécessaire, les modalités de suivi à distance. Se déplacer avant que cette préparation soit démontrée engendre des coûts évitables et pousse à accepter un équipement incomplet.
Calculateur de capacité
Étape 4 : inspecter la construction et la sécurité
Vérifiez l’identification de l’équipement, ses dimensions, les matériaux en contact avec le produit, les accès, les protecteurs et l’emplacement des raccordements par rapport aux plans approuvés. Examinez les certificats pertinents et inspectez les détails de conception hygiénique lorsque cela est requis. Consignez les écarts avec des photographies et des références aux plans plutôt que de vous contenter d’une visite informelle de l’usine.
Faites exécuter les essais convenus des fonctions de sécurité par du personnel qualifié, dans des conditions maîtrisées. Vérifiez les arrêts d’urgence, les interverrouillages et le comportement au redémarrage, selon le cas ; n’improvisez jamais de simulations de défauts dangereuses. Documentez les fonctions nécessitant des interfaces installées et planifiez leur vérification sur site au lieu de les déclarer conformes.
Étape 5 : démontrer les performances du procédé et des automatismes
Mesurez conjointement la production commercialisable et la qualité du produit, et non la vitesse de la machine à vide. Relevez les propriétés des matières entrantes, les rebuts, le rendement, les réglages de fonctionnement et les conditions d’alimentation en utilités. Utilisez les méthodes de prélèvement convenues et des instruments étalonnés afin de pouvoir rattacher les résultats à la configuration testée et à la période de fonctionnement.
Mettez à l’épreuve les modes de fonctionnement, les alarmes, les droits d’accès aux recettes, les changements de production et les séquences de nettoyage convenus. Simulez en toute sécurité les interruptions pertinentes en amont ou en aval. Conservez les données brutes, les versions des logiciels de commande et les sauvegardes. Ne masquez pas les échecs par des moyennes et n’extrapolez pas un bref fonctionnement stable pour revendiquer une capacité soutenue non démontrée.
Étape 6 : maîtriser les écarts et les nouveaux essais
Tenez un registre unique des écarts reliant chaque échec à l’exigence concernée, aux preuves, à l’action corrective, au responsable et à la date de clôture. Classez les constats selon leur importance pour la sécurité, le fonctionnement et le respect du contrat, à l’aide de définitions convenues avant les essais. Évitez les catégories qui permettent de réduire des défauts graves à de simples réserves esthétiques.
Précisez ce qui doit être corrigé avant l’autorisation d’expédition et ce qui peut rester en suspens sous conditions écrites. Après modification, répétez les essais concernés et évaluez les fonctions connexes pour déterminer les essais de non-régression nécessaires. Conservez les échecs initiaux et les résultats ultérieurs ; un rapport de remplacement ne montrant que des résultats conformes masque l’historique réel de la réception.
Étape 7 : autoriser l’expédition et organiser la vérification sur site
Rassemblez les résultats signés, les écarts, les preuves d’étalonnage, les certificats, les plans, les manuels et les enregistrements logiciels dans le dossier FAT. Obtenez l’approbation des personnes habilitées désignées. Établissez une autorisation d’expédition distincte précisant les obligations restant à remplir, les exigences de conservation et les conséquences convenues sur les paiements dans le cadre du contrat d’achat.
Reportez les contrôles différés dans le protocole d’essais de réception sur site, ou SAT, avec leurs responsables et leurs critères d’acceptation. Incluez l’inspection des dommages de transport, les utilités installées et l’intégration à la ligne. Consignez les exigences de démontage et de remontage afin de rétablir la configuration testée en usine plutôt que de supposer qu’elle est inchangée.
Avant les essais FAT : liste de contrôle de préparation
- Le protocole approuvé renvoie au cahier des charges d’achat signé.
- Les seuils d’acceptation et les règles de prélèvement sont explicites.
- Les matières d’essai et les utilités sont prêtes.
- Les preuves d’étalonnage des instruments sont disponibles.
- Les témoins et les personnes habilitées à approuver sont confirmés.
- Les dispositions de sécurité couvrent les activités d’essai prévues.
- Les règles de traitement des écarts et de nouvel essai sont convenues.
- Des responsables sont désignés pour les contrôles reportés aux essais SAT.
Outils de planification pour les acheteurs
Reliez les exigences d’essai aux hypothèses d’achat et d’exploitation.
Plateformes sectorielles connexes
Questions sur les essais de réception en usine
Quelle est la différence entre FAT et SAT ?
Les essais FAT contrôlent l’équipement dans l’usine du fournisseur avant l’expédition. Les essais SAT vérifient les exigences convenues après installation, notamment les utilités et les interfaces du site que les essais en usine ne peuvent pas reproduire.
Qui doit assister aux essais FAT d’un équipement de transformation ?
Incluez les représentants de l’acheteur responsables du procédé, de la maintenance, des automatismes et de la qualité, selon les besoins. Désignez une personne habilitée à approuver et faites intervenir des spécialistes qualifiés en sécurité lorsque le périmètre des essais l’exige.
Quel est le coût des essais de réception en usine ?
Le coût dépend de la complexité des essais, des matières, de la présence des participants, des essais spécialisés et des obligations de nouvel essai. Demandez un devis détaillé distinguant les essais inclus des déplacements, des consommables et des prestations optionnelles.
Les essais FAT peuvent-ils être réalisés à distance ?
Certaines inspections et vérifications des automatismes peuvent être suivies à distance, avec une couverture vidéo et un accès aux données convenus. Les prélèvements physiques ou les inspections détaillées peuvent néanmoins nécessiter un représentant sur place.
Que se passe-t-il si l’équipement échoue aux essais FAT ?
Consignez l’échec, convenez d’une action corrective et répétez les essais concernés. Respectez les règles contractuelles d’autorisation d’expédition ; la seule présence aux essais ou la signature d’un relevé d’essai ne doit pas valoir réception.
Comment les acheteurs industriels doivent-ils préparer les essais FAT ?
Partez du cahier des charges signé de l’équipement et créez une matrice d’essais reliant chaque exigence à une méthode, à un seuil d’acceptation et à un enregistrement de preuve. Convenez des essais produit, des conditions d’alimentation en utilités, des instruments étalonnés, des dispositions de sécurité et des témoins habilités. Incluez les réactions aux défauts, les contrôles de nettoyage et la revue documentaire, pas seulement le débit. Définissez comment les échecs entraînent des corrections et de nouveaux essais, et distinguez la clôture des essais FAT de l’autorisation d’expédition. Reportez les exigences dépendant du site et non vérifiables en usine dans un protocole de réception sur site convenu, avec des responsables désignés.
Points clés
- Les critères d’acceptation doivent figurer dans les documents d’achat.
- Des matières entrantes représentatives donnent du sens aux preuves de performance.
- Les essais de sécurité nécessitent des procédures maîtrisées.
- La clôture des essais FAT et l’autorisation d’expédition sont deux décisions distinctes.
- Les exigences dépendant du site nécessitent des responsables SAT explicitement désignés.
Préparez un cahier des charges d’achat vérifiable
Global B2B Group est une plateforme de coordination de projets industriels et de mise en relation au service des acheteurs, et non un fabricant, un contractant EPC, un prêteur ou un assureur. Les projets démarrent à partir de USD 250,000. L’équipe projet de Global B2B Group effectue une revue humaine avant toute mise en relation avec un fournisseur.
Convenez des protocoles propres à l’équipement avec des spécialistes qualifiés en ingénierie et en sécurité. Les essais FAT ne remplacent ni les inspections réglementaires, ni la mise en service sur site, ni les validations requises.