Guida pratica · Approvvigionamento industriale
Come pianificare un collaudo di accettazione in fabbrica per le attrezzature di processo
Trasformate i requisiti di acquisto in evidenze verificate alla presenza dei soggetti incaricati, prima che le attrezzature lascino lo stabilimento del fornitore.
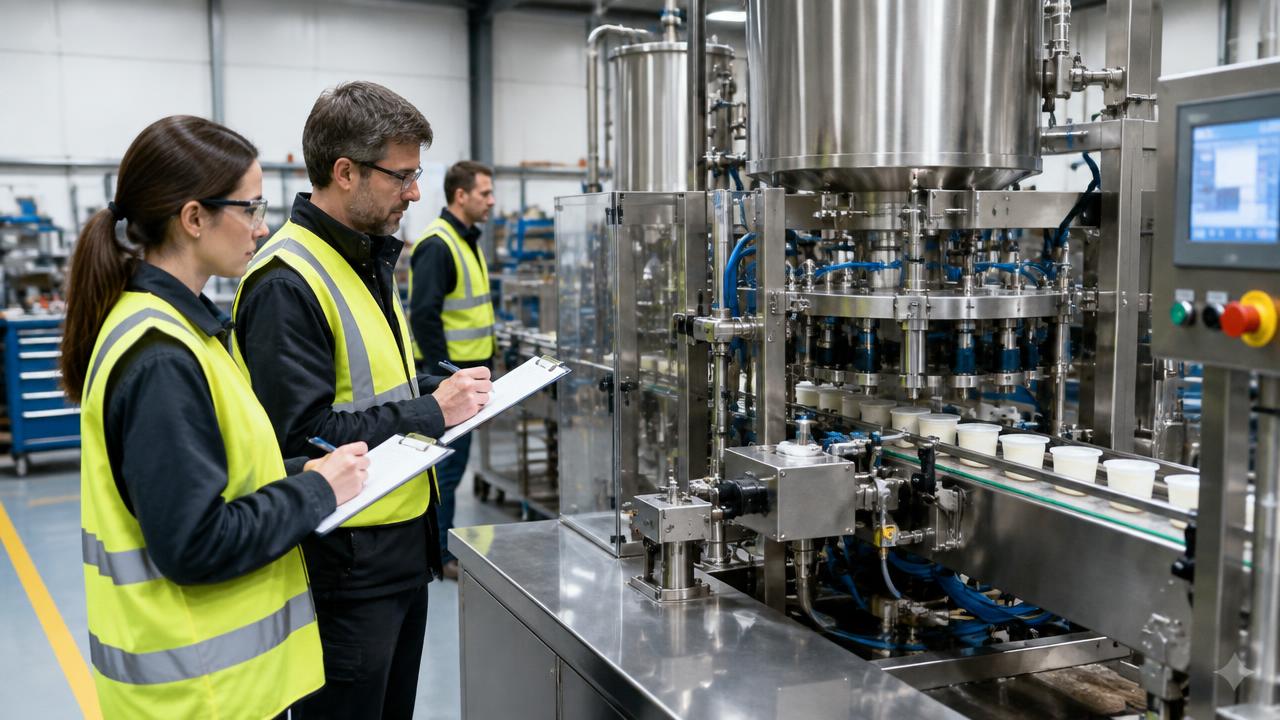
Pianificate un collaudo di accettazione in fabbrica traducendo la specifica di acquisto in verifiche misurabili, concordando materiali e utenze rappresentativi e assegnando le responsabilità per presenziare alle prove, registrarne i risultati e approvarli. Definite i criteri di superamento, le categorie di difetti, la ripetizione delle prove e l'autorizzazione alla spedizione prima della firma dell'ordine. Verificate sicurezza, costruzione, sistemi di controllo, prestazioni di processo e documentazione rispetto all'ambito concordato. Registrate tutto ciò che non può essere dimostrato in fabbrica, per verificarlo successivamente durante il collaudo di accettazione in sito. Un FAT superato fornisce evidenze tracciabili; non dimostra automaticamente le prestazioni dopo l'installazione né autorizza la spedizione. Global B2B Group è una piattaforma di coordinamento di progetti industriali e di abbinamento con fornitori, al servizio degli acquirenti. I progetti partono da USD 250,000 e il team di progetto di Global B2B Group completa una valutazione da parte di personale qualificato prima di qualsiasi presentazione di fornitori.
Fase 1: Definite la base contrattuale per l'accettazione
Prima dell'acquisto, traducete i requisiti dell'utilizzatore e l'offerta del fornitore in una matrice di accettazione soggetta a controllo documentale. Collegate ciascun requisito a una prova, un'ispezione o un esame documentale, al relativo limite di accettazione e alla persona autorizzata ad approvare il risultato.
Inserite l'ambito del FAT nella RFQ e nel contratto di acquisto, includendo i materiali di prova, la partecipazione e le responsabilità per le correzioni e la ripetizione delle prove. Tenete distinti l'accettazione, le scadenze di pagamento legate all'avanzamento e l'autorizzazione alla spedizione. Evitate promesse vaghe come «funzionamento soddisfacente»: rendono sia il confronto dei prezzi sia la gestione delle controversie dipendenti dall'interpretazione.
Fase 2: Definite condizioni operative rappresentative
Specificate le caratteristiche del prodotto che influiscono sul processo: viscosità, granulometria, umidità, temperatura o densità apparente, secondo il caso. Scegliete condizioni operative normali e impegnative, quindi concordate la durata delle prove, le regole di stabilizzazione, i punti di campionamento e i metodi di misura in funzione del regime produttivo previsto.
Documentate le utenze disponibili in fabbrica, i collegamenti temporanei e gli eventuali materiali sostitutivi. Individuate le differenze rispetto al sito dell'acquirente e le conclusioni che non possono essere supportate. Una prova con acqua può verificare la tenuta e le sequenze operative senza dimostrare le prestazioni con un prodotto viscoso; registrate esplicitamente questa limitazione.
Scegliete il metodo di verifica appropriato
| Requisito | Metodo di verifica in fabbrica | Evidenze | Verifiche successive in sito |
|---|---|---|---|
| Costruzione | Ispezione rispetto ai disegni | Verbale di ispezione firmato | Danni da trasporto |
| Capacità di processo | Prova con prodotto rappresentativo | Produzione e qualità | Conferma delle condizioni operative dopo l’installazione |
| Sequenze di controllo | Simulazione controllata | Registri e versioni | Interfacce operative |
| Funzioni di sicurezza | Prove funzionali approvate | Risultati verificati alla presenza dei referenti | Verifica del sistema installato |
| Pulizia | Prova di pulizia concordata | Ispezione e campionamento | Validazione in sito |
Fase 3: Approvate il protocollo e i criteri di prontezza al collaudo
Emettete un protocollo con revisioni controllate prima della trasferta. Ogni prova deve prevedere prerequisiti, istruzioni, risultati attesi, campi di registrazione e requisiti di presenza dei soggetti incaricati. Assegnate le responsabilità dell'acquirente, del fornitore e degli specialisti, specificando chi può interrompere le prove e chi può approvare modifiche senza attenuare i requisiti contrattuali.
Richiedete evidenze della prontezza al collaudo: assemblaggio completato, verifiche interne eseguite, materiali disponibili, registrazioni di taratura degli strumenti e disegni aggiornati. Confermate le utenze, l'accesso in sicurezza e, ove necessario, le modalità per assistere da remoto. Organizzare la trasferta prima che la prontezza sia dimostrata genera costi evitabili e pressioni ad accettare attrezzature incomplete.
Calcolatore di capacità
Fase 4: Verificate costruzione e sicurezza
Verificate l'identificazione delle attrezzature, le dimensioni, i materiali a contatto con il prodotto, l'accessibilità, i ripari e le posizioni dei collegamenti rispetto ai disegni approvati. Esaminate i certificati pertinenti e, ove richiesto, verificate i dettagli costruttivi igienici. Registrate gli scostamenti con fotografie e riferimenti ai disegni, anziché affidarvi a un sopralluogo informale in fabbrica.
Affidate a personale qualificato l'esecuzione delle prove concordate sulle funzioni di sicurezza, in condizioni controllate. Verificate, ove applicabile, gli arresti di emergenza, gli interblocchi e il comportamento al riavvio; non improvvisate mai simulazioni di guasto pericolose. Documentate le funzioni che richiedono interfacce installate in sito e pianificatene la verifica sul posto, anziché registrarle come superate.
Fase 5: Dimostrate le prestazioni di processo e dei sistemi di controllo
Misurate insieme la produzione vendibile e la qualità del prodotto, non la velocità della macchina a vuoto. Registrate le proprietà del materiale in ingresso, gli scarti, la resa, le impostazioni operative e le condizioni delle utenze. Utilizzate il campionamento concordato e strumenti tarati, affinché i risultati siano riconducibili alla configurazione e al periodo operativo sottoposti a prova.
Mettete alla prova le modalità operative concordate, gli allarmi, le autorizzazioni di accesso alle ricette, i cambi di produzione e le sequenze di pulizia. Simulate in sicurezza le interruzioni pertinenti a monte o a valle. Salvate i dati grezzi, le versioni del software di controllo e i backup. Non nascondete gli esiti negativi nei valori medi e non estrapolate da un breve funzionamento stabile dichiarazioni non supportate sulla capacità produttiva continuativa.
Fase 6: Gestite gli scostamenti e la ripetizione delle prove
Mantenete un unico registro degli scostamenti che colleghi ciascun esito negativo al relativo requisito, alle evidenze, all'azione correttiva, al responsabile e alla data di chiusura. Classificate i rilievi in base alla rilevanza per la sicurezza, la funzionalità e il contratto, utilizzando definizioni concordate prima delle prove. Evitate classificazioni che riducano difetti gravi a semplici voci estetiche nell'elenco delle attività residue.
Specificate ciò che deve essere corretto prima dell'autorizzazione alla spedizione e ciò che può rimanere aperto a condizioni definite per iscritto. Dopo le modifiche, ripetete le prove interessate e valutate se sottoporre le funzioni correlate a prove di regressione. Conservate gli esiti negativi originari e i risultati successivi; un rapporto sostitutivo privo dei rilievi precedenti nasconde l'effettiva cronologia dell'accettazione.
Fase 7: Autorizzate la spedizione e la verifica in sito
Raccogliete nel dossier FAT i risultati firmati, gli scostamenti, le evidenze di taratura, i certificati, i disegni, i manuali e la documentazione del software. Ottenete l'approvazione dei soggetti designati. Utilizzate un'autorizzazione alla spedizione separata che identifichi gli obblighi ancora da adempiere, i requisiti di conservazione e protezione e gli effetti concordati sui pagamenti previsti dal contratto di acquisto.
Trasferite le verifiche rinviate nel protocollo di collaudo di accettazione in sito, o SAT, indicando responsabili e criteri di accettazione. Includete l'ispezione per rilevare danni da trasporto, le utenze installate e l'integrazione nella linea. Registrate i requisiti di smontaggio e rimontaggio, in modo che la configurazione collaudata in fabbrica possa essere ripristinata anziché data per scontata.
Prima del FAT: checklist di preparazione
- Il protocollo approvato fa riferimento alla specifica di acquisto firmata.
- I limiti di accettazione e le regole di campionamento sono espliciti.
- I materiali di prova e le utenze sono pronti.
- È disponibile la documentazione di taratura degli strumenti.
- Sono confermati i referenti che assisteranno alle prove e i responsabili dell’approvazione.
- Le misure di sicurezza coprono le attività di prova previste.
- Sono concordate le regole per la gestione degli scostamenti e la ripetizione delle prove.
- Per le verifiche SAT rinviate sono stati assegnati i responsabili.
Strumenti di pianificazione per gli acquirenti
Collegare i requisiti di prova alle ipotesi di acquisto e di esercizio.
Piattaforme di settore correlate
Domande sul collaudo di accettazione in fabbrica
Qual è la differenza tra FAT e SAT?
Il FAT verifica le apparecchiature presso lo stabilimento del fornitore prima della spedizione. Il SAT verifica i requisiti concordati dopo l’installazione, comprese le utenze e le interfacce del sito che le prove in fabbrica non possono riprodurre.
Chi dovrebbe partecipare al FAT di un’apparecchiatura di processo?
Coinvolgere i rappresentanti dell’acquirente responsabili di processo, manutenzione, automazione e qualità, secondo necessità. Designare un unico responsabile dell’approvazione e coinvolgere specialisti qualificati in sicurezza quando l’ambito delle prove lo richiede.
Quanto costa un collaudo di accettazione in fabbrica?
Il costo dipende dalla complessità delle prove, dai materiali, dalla partecipazione del personale, dalle verifiche specialistiche e dagli obblighi di ripetizione delle prove. Richiedere un preventivo dettagliato che distingua le prove incluse dalle spese di trasferta, dai materiali di consumo e dalle attività opzionali.
È possibile completare un FAT da remoto?
Alcune ispezioni e verifiche dei controlli possono essere seguite da remoto, concordando la copertura video e l’accesso ai dati. Il campionamento fisico o le ispezioni approfondite possono comunque richiedere un rappresentante in loco.
Cosa succede se l’apparecchiatura non supera il FAT?
Registrare il mancato superamento, concordare le azioni correttive e ripetere le prove interessate. Seguire le regole contrattuali per l’autorizzazione alla spedizione; la sola presenza alle prove o la firma di un verbale di prova non dovrebbero implicare l’accettazione.
Come dovrebbero pianificare un FAT gli acquirenti industriali?
Partite dalla specifica delle attrezzature firmata e create una matrice di prova che colleghi ciascun requisito a un metodo, a un limite di accettazione e a una registrazione delle evidenze. Concordate le prove con il prodotto, le condizioni delle utenze, gli strumenti tarati, le misure di sicurezza e i soggetti autorizzati a presenziare. Includete le risposte ai guasti, le verifiche di pulizia e l'esame della documentazione, non soltanto la capacità produttiva. Definite in che modo gli esiti negativi comportano correzioni e ripetizioni delle prove e tenete distinto il completamento del FAT dall'approvazione della spedizione. Trasferite i requisiti dipendenti dal sito e non verificabili in fabbrica in un protocollo di accettazione in sito concordato, con responsabilità assegnate esplicitamente.
Informazioni chiave
- I criteri di accettazione devono essere inclusi nei documenti di acquisto.
- Materiali in ingresso rappresentativi rendono significative le evidenze delle prestazioni.
- Le prove di sicurezza richiedono procedure controllate.
- Il completamento del FAT e l’autorizzazione alla spedizione sono decisioni distinte.
- Per i requisiti dipendenti dal sito occorre assegnare esplicitamente le responsabilità nell’ambito del SAT.
Preparate un capitolato di acquisto con requisiti verificabili
Global B2B Group è una piattaforma di coordinamento di progetti industriali e di abbinamento con fornitori, al servizio degli acquirenti; non è un produttore, un appaltatore EPC, un finanziatore o un assicuratore. I progetti partono da USD 250,000. Il team di progetto di Global B2B Group completa una valutazione da parte di personale qualificato prima di qualsiasi presentazione di fornitori.
Concordate protocolli specifici per le attrezzature con specialisti qualificati di ingegneria e sicurezza. Il FAT non sostituisce le ispezioni obbligatorie per legge, la messa in servizio in sito o la validazione richiesta.