実務ガイド · 産業設備調達
加工設備の工場受入試験を計画する方法
設備がサプライヤーの工場から出荷される前に、購入要件への適合を立会いのもとで検証し、証拠として記録します。
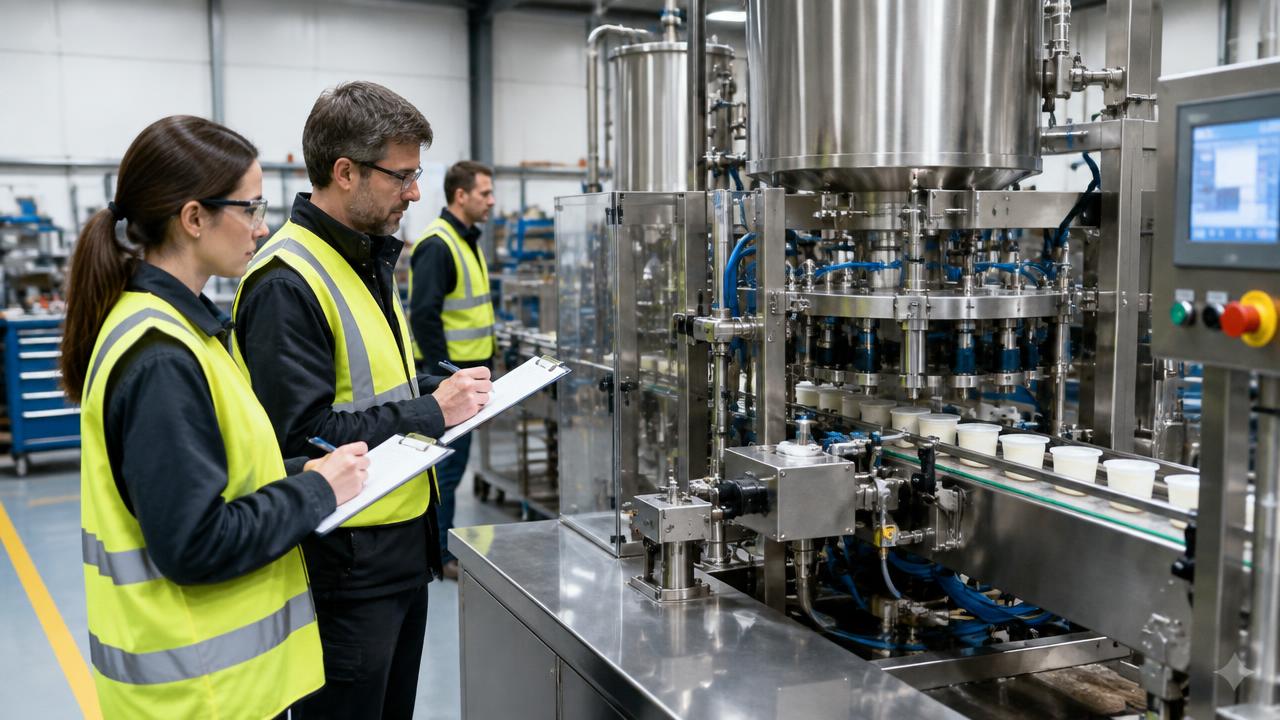
工場受入試験は、購入仕様を測定可能な確認項目に落とし込み、代表的な試験材料とユーティリティ条件について合意し、結果の立会い・記録・承認の責任を割り当てて計画します。発注契約の締結前に、合格基準、不適合の区分、再試験、出荷承認の条件を定めます。合意した範囲に照らして、安全性、構造、制御、プロセス性能、文書を検証します。工場で実証できない事項は記録し、後の現地受入試験に引き継ぎます。適切に実施されたFATは追跡可能な証拠を提供しますが、据付後の性能を自動的に証明するものでも、出荷を承認するものでもありません。Global B2B Groupは、買い手側の産業プロジェクト調整・マッチングプラットフォームです。対象はUSD 250,000以上のプロジェクトで、サプライヤーを紹介する前に、Global B2B Groupのプロジェクトチームが担当者による審査を完了します。
ステップ1:契約上の受入基準を確立する
購入前に、ユーザー要求とサプライヤーの見積内容を、管理対象の受入マトリクスにまとめます。各要件を、試験・検査・文書レビューのいずれか、その合否判定の限界値、結果の承認権限を持つ担当者に対応づけます。
RFQと購入契約にFATの範囲を盛り込み、試験材料、立会い、是正、再試験の責任分担を明記します。受入承認、支払マイルストーン、出荷承認は区別してください。「良好に作動する」といった曖昧な約束は避けます。こうした表現では、価格比較も紛争解決も解釈に左右されます。
ステップ2:代表的な運転条件を定義する
加工に影響する製品特性を、必要に応じて粘度、粒径、水分、温度、かさ密度などで指定します。通常条件と負荷の高い条件を選定し、想定する生産運転に照らして、運転時間、安定状態の判定ルール、サンプリング箇所、測定方法について合意します。
工場のユーティリティ、仮設接続、代替材料の使用を文書化します。買い手の現場との相違点と、そのために裏付けられない結論を明確にします。水を使った試験では、漏れや動作順序を確認できても、粘性のある製品での性能までは証明できない場合があります。その限界を明記してください。
適切な検証方法を選ぶ
| 要件 | 工場での検証方法 | 証拠 | 現地での追加確認 |
|---|---|---|---|
| 構造 | 図面と照合して検査 | 署名済み検査記録 | 輸送損傷 |
| 処理能力 | 代表的な製品を用いた試験 | 生産量と品質 | 据付状態での運転条件の確認 |
| 制御シーケンス | 管理された条件下でのシミュレーション | ログとバージョン | 実稼働インターフェース |
| 安全機能 | 承認済みの機能試験 | 立会い確認済みの結果 | 据付済みシステムの検証 |
| 洗浄 | 合意済みの洗浄試験 | 検査とサンプル | 現地での妥当性確認 |
ステップ3:試験手順書と準備完了判定基準を承認する
出張前に、改訂管理された試験手順書を発行します。各試験には、前提条件、実施手順、期待される結果、記録欄、立会い要件が必要です。試験を中止できる者や、契約要件を緩和せずに変更を承認できる者を含め、買い手、サプライヤー、専門家の責任を割り当てます。
組立完了、社内確認、試験材料の確保、計測器の校正記録、最新版の図面など、準備完了を示す証拠を求めます。ユーティリティ、安全なアクセス、必要に応じた遠隔立会いの手配も確認します。準備完了が確認される前に出張すると、回避可能な費用が発生し、未完成の設備を受け入れる圧力につながります。
生産能力計算ツール
ステップ4:構造と安全性を検査する
設備の識別情報、寸法、製品接触部の材質、アクセス性、安全ガード、接続位置を承認済み図面と照合します。関連する証明書を確認し、必要に応じて衛生設計の細部を検査します。非公式な工場見学だけに頼らず、写真と図面の参照箇所を添えて不適合を記録します。
適切な資格を持つ担当者が、管理された条件下で、合意済みの安全機能試験を実施します。該当する場合は、非常停止、インターロック、再起動時の挙動を検証します。危険を伴う故障模擬試験を、その場の判断で実施してはいけません。据付後の接続が必要な機能は、合格扱いにせず、文書に記録して現地での検証を予定します。
ステップ5:プロセス性能と制御性能を実証する
無負荷時の機械速度ではなく、販売可能な製品の生産量と品質を併せて測定します。投入原料の特性、不良品量、歩留まり、運転設定、ユーティリティ条件を記録します。合意済みのサンプリング方法と校正済み計測器を使用し、試験時の構成と運転期間に結果をひもづけて追跡できるようにします。
合意済みの運転モード、警報、レシピの操作権限、品種切替、洗浄シーケンスを検証します。関連する上流・下流工程の中断を安全に模擬します。生データ、制御ソフトウェアのバージョン情報、バックアップを保存します。平均値で不合格を覆い隠したり、短時間の安定運転から、裏付けのない持続的な処理能力を主張したりしてはいけません。
ステップ6:不適合と再試験を管理する
不適合管理台帳を一本化し、各不合格を要件、証拠、是正措置、責任者、完了日にひもづけます。試験前に合意した定義を用い、安全性、機能、契約上の重要性に基づいて指摘事項を分類します。重大な欠陥が、外観上の軽微な残作業として扱われるような分類名称は避けます。
出荷承認前に是正すべき事項と、書面による条件付きで未完了のまま残せる事項を定めます。改修後は影響を受けた試験を再実施し、関連機能についても回帰試験の必要性を評価します。当初の不合格とその後の結果は残してください。問題のない結果だけで報告書を差し替えると、実際の受入経緯が見えなくなります。
ステップ7:出荷を承認し、現地検証につなげる
署名済みの結果、不適合記録、校正の証拠、証明書、図面、マニュアル、ソフトウェア記録をFAT文書一式にまとめます。指定された承認権限者の承認を得ます。出荷承認書は別途作成し、未履行の義務、防錆・保管などの保全要件、購入契約に基づいて合意した支払への影響を明記します。
先送りした確認項目を、責任者と受入基準とともに、現地受入試験であるSATの手順書に引き継ぎます。輸送損傷の検査、据付先のユーティリティ、ライン統合の確認を含めます。工場試験時の構成が再現されると見なすのではなく、確実に復元できるよう、分解・再組立の要件を記録します。
FAT実施前:準備状況チェックリスト
- 承認済みの試験実施要領書に、署名済みの購入仕様書が参照文書として記載されている。
- 合否判定基準とサンプリング規則が明確になっている。
- 試験用の原材料とユーティリティが準備されている。
- 計測機器の校正を証明する資料が用意されている。
- 立会者と承認権限者が確定している。
- 予定する試験作業を対象とした安全対策が整っている。
- 基準逸脱時の対応と再試験の規則について合意している。
- SATでの実施に繰り越した確認項目に担当責任者が割り当てられている。
買い手向け計画ツール
試験要件を、調達および運用の前提条件と結び付けます。
関連分野のプラットフォーム
工場受入試験に関する質問
FATとSATの違いは何ですか?
FATは、出荷前にサプライヤーの工場で設備を確認する試験です。SATは、据付後に合意済みの要件を検証する試験で、工場試験では再現できない現地のユーティリティやインターフェースも対象とします。
加工設備のFATには誰が立ち会うべきですか?
必要に応じて、買い手側のプロセス、保全、制御、品質の担当者を含めます。承認権限者を1名定め、試験範囲に応じて適切な資格を持つ安全専門家にも参加を依頼します。
工場受入試験にはどのくらいの費用がかかりますか?
費用は、試験の複雑さ、使用する原材料、立会い体制、専門的な試験、再試験の実施義務によって異なります。基本料金に含まれる試験と、旅費、消耗品費、オプション作業を分けた明細付きの見積もりを依頼してください。
FATは遠隔で実施できますか?
カメラの撮影範囲とデータへのアクセス方法について合意していれば、一部の検査や制御確認には遠隔で立ち会うことができます。ただし、実物のサンプリングや詳細な検査には、現地の立会担当者が必要となる場合があります。
設備がFATに不合格となった場合はどうなりますか?
不合格の内容を記録し、是正措置について合意したうえで、該当する試験を再実施します。出荷承認については契約上の規則に従ってください。立会いの実施や試験記録への署名だけをもって、受入れとみなすべきではありません。
産業設備の買い手はFATをどのように計画すべきですか?
合意・署名済みの設備仕様書を起点に、各要件を検証方法、合否判定の限界値、証拠記録に対応づける試験マトリクスを作成します。製品を用いた試験、ユーティリティ条件、校正済み計測器、安全対策、権限を付与された立会者について合意します。処理能力だけでなく、異常時の応答、洗浄の確認、文書レビューも含めます。不合格時の是正と再試験の手順を定め、FATの完了と出荷承認を分けて管理します。工場では試験できない現地条件に依存する要件は、責任者を明確にしたうえで、合意済みの現地受入試験手順書に引き継ぎます。
重要事項
- 受入基準は調達文書に明記する必要があります。
- 実際の使用条件を代表する投入原料を用いることで、性能を示す試験結果が有意義なものになります。
- 安全試験には、管理された手順が必要です。
- FATの完了と出荷承認は、別々の判断です。
- 現地条件に依存する要件については、SATでの担当責任を明確にする必要があります。
検証可能な調達要件書を作成する
Global B2B Groupは、買い手側の産業プロジェクト調整・マッチングプラットフォームであり、メーカー、EPC請負業者、融資機関、保険会社ではありません。対象はUSD 250,000以上のプロジェクトです。サプライヤーを紹介する前に、Global B2B Groupのプロジェクトチームが担当者による審査を完了します。
設備ごとの試験手順について、適切な資格を持つ技術・安全の専門家と合意してください。FATは、法定検査、現地での試運転調整、必要なバリデーションに代わるものではありません。