Panduan praktis · Pengadaan industri
Cara merencanakan factory acceptance test untuk peralatan proses
Ubah persyaratan pembelian menjadi bukti yang disaksikan sebelum peralatan meninggalkan pabrik pemasok.
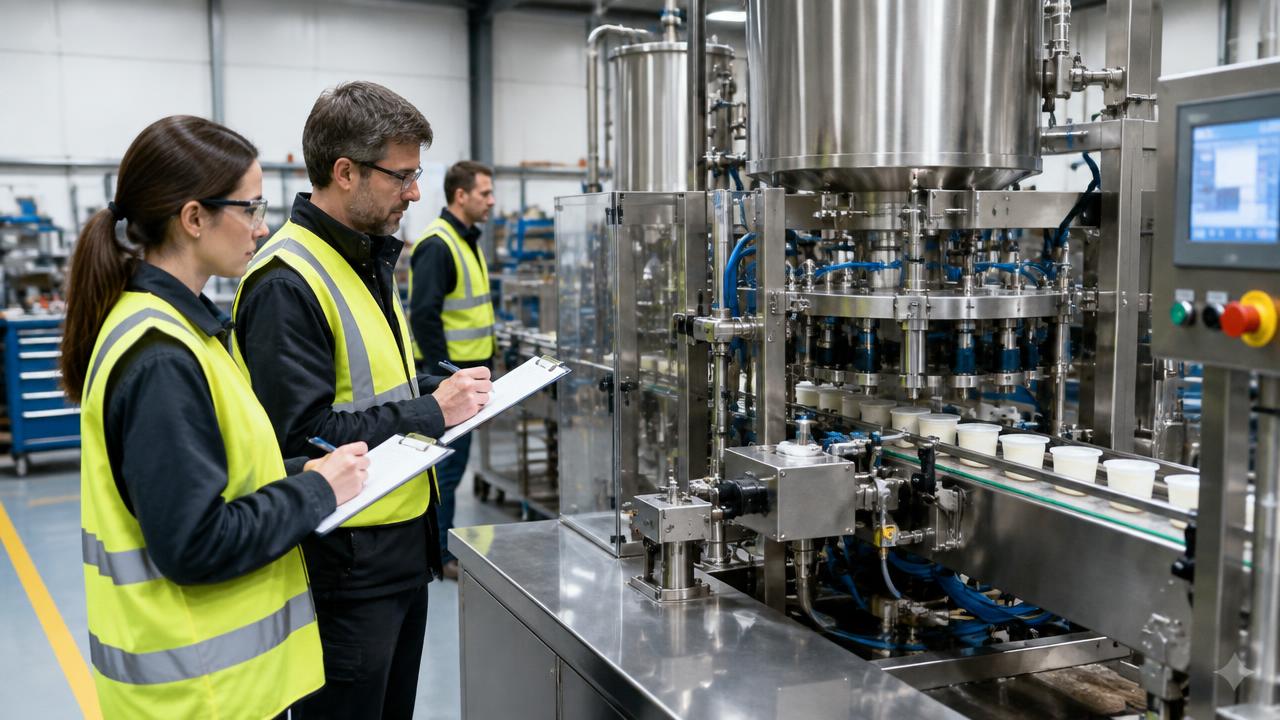
Rencanakan factory acceptance test dengan mengubah spesifikasi pembelian menjadi pemeriksaan terukur, menyepakati bahan dan utilitas yang mewakili kondisi operasi, serta menetapkan tanggung jawab untuk menyaksikan, mencatat, dan menyetujui hasil. Tetapkan kriteria kelulusan, kategori cacat, pengujian ulang, dan izin pengiriman sebelum pesanan ditandatangani. Verifikasi keselamatan, konstruksi, kontrol, kinerja proses, dan dokumentasi terhadap cakupan yang disepakati. Catat hal-hal yang tidak dapat didemonstrasikan di pabrik untuk diuji kemudian dalam uji penerimaan di lokasi. FAT yang berhasil memberikan bukti yang dapat ditelusuri; hal itu tidak otomatis membuktikan kinerja setelah terpasang atau memberikan izin pengiriman. Global B2B Group adalah platform koordinasi proyek industri dan pencocokan mitra yang berpihak pada pembeli. Nilai proyek mulai dari USD 250,000, dan tim proyek Global B2B Group menyelesaikan peninjauan oleh personel sebelum pemasok mana pun diperkenalkan.
Langkah 1: Tetapkan dasar penerimaan kontraktual
Sebelum membeli, ubah persyaratan pengguna dan penawaran pemasok menjadi matriks penerimaan yang terkendali. Hubungkan setiap persyaratan dengan pengujian, inspeksi, atau tinjauan dokumen, batas penerimaannya, serta pihak yang berwenang menyetujui hasilnya.
Masukkan cakupan FAT ke dalam RFQ dan kontrak pembelian, termasuk bahan uji coba, kehadiran, serta tanggung jawab perbaikan dan pengujian ulang. Pisahkan penerimaan, tahapan pembayaran, dan otorisasi pengiriman. Hindari janji yang tidak jelas seperti pengoperasian yang memuaskan: istilah semacam itu membuat perbandingan harga maupun penyelesaian sengketa bergantung pada penafsiran.
Langkah 2: Tetapkan kondisi operasi yang representatif
Tentukan karakteristik produk yang memengaruhi proses: viskositas, ukuran partikel, kadar air, suhu, atau densitas curah, sesuai kebutuhan. Pilih skenario operasi normal dan menantang, lalu sepakati durasi operasi uji, ketentuan stabilisasi, titik pengambilan sampel, dan metode pengukuran sesuai kebutuhan produksi yang dituju.
Dokumentasikan utilitas pabrik, sambungan sementara, dan setiap bahan pengganti. Identifikasi perbedaannya dengan lokasi pembeli serta kesimpulan yang belum didukung bukti. Uji coba menggunakan air dapat memverifikasi kebocoran dan urutan operasi tanpa membuktikan kinerja pada produk kental; catat keterbatasan tersebut secara tegas.
Pilih metode verifikasi yang tepat
| Persyaratan | Metode di pabrik | Bukti | Tindak lanjut di lokasi |
|---|---|---|---|
| Konstruksi | Inspeksi berdasarkan gambar teknis | Catatan inspeksi yang ditandatangani | Kerusakan akibat pengangkutan |
| Kapasitas proses | Uji coba dengan produk yang representatif | Hasil produksi dan kualitas | Konfirmasi kondisi kerja setelah pemasangan |
| Urutan kendali | Simulasi terkendali | Log dan versi | Antarmuka yang aktif |
| Fungsi keselamatan | Uji fungsional yang disetujui | Hasil yang disaksikan | Verifikasi sistem terpasang |
| Pembersihan | Uji coba pembersihan yang disepakati | Inspeksi dan sampel | Validasi di lokasi |
Langkah 3: Setujui protokol dan kriteria kesiapan
Terbitkan protokol dengan pengendalian revisi sebelum perjalanan. Setiap pengujian memerlukan prasyarat, instruksi, hasil yang diharapkan, kolom pencatatan, dan persyaratan kehadiran saksi. Tetapkan tanggung jawab pembeli, pemasok, dan spesialis, termasuk siapa yang dapat menghentikan pengujian dan siapa yang dapat menyetujui perubahan tanpa mengurangi persyaratan kontraktual.
Wajibkan bukti kesiapan: perakitan yang telah selesai, pemeriksaan internal, ketersediaan bahan, catatan kalibrasi instrumen, dan gambar teknis terkini. Konfirmasikan utilitas, akses yang aman, dan pengaturan pemantauan jarak jauh bila diperlukan. Melakukan perjalanan sebelum kesiapan dibuktikan menimbulkan biaya yang sebenarnya dapat dihindari serta tekanan untuk menerima peralatan yang belum lengkap.
Kalkulator kapasitas
Langkah 4: Periksa konstruksi dan keselamatan
Periksa identitas peralatan, dimensi, material yang bersentuhan dengan produk, akses, pelindung, dan posisi sambungan terhadap gambar teknis yang disetujui. Tinjau sertifikat yang relevan dan periksa detail desain higienis jika dipersyaratkan. Catat penyimpangan dengan foto dan referensi gambar teknis, alih-alih hanya mengandalkan peninjauan informal di pabrik.
Minta personel berkualifikasi menjalankan pengujian fungsi keselamatan yang disepakati dalam kondisi terkendali. Verifikasi penghentian darurat, interlock, dan perilaku saat penyalaan ulang jika berlaku; jangan pernah mengimprovisasi simulasi gangguan yang berbahaya. Dokumentasikan fungsi yang memerlukan antarmuka terpasang dan jadwalkan verifikasinya di lokasi, alih-alih menandainya sebagai lulus.
Langkah 5: Demonstrasikan kinerja proses dan kontrol
Ukur keluaran yang layak jual dan mutu produk secara bersamaan, bukan kecepatan mesin tanpa beban. Catat karakteristik bahan masukan, produk yang ditolak, rendemen, pengaturan operasi, dan kondisi utilitas. Gunakan metode pengambilan sampel yang disepakati serta instrumen terkalibrasi agar hasil dapat ditelusuri ke konfigurasi dan periode operasi yang diuji.
Uji mode operasi, alarm, hak akses resep proses, pergantian produk, dan urutan pembersihan yang disepakati. Simulasikan secara aman gangguan hulu atau hilir yang relevan. Simpan data mentah, versi perangkat lunak kontrol, dan cadangannya. Jangan menutupi kegagalan melalui perhitungan rata-rata atau mengekstrapolasi operasi stabil yang singkat menjadi klaim kapasitas berkelanjutan yang tidak didukung bukti.
Langkah 6: Kendalikan penyimpangan dan pengujian ulang
Kelola satu register penyimpangan yang menghubungkan setiap kegagalan dengan persyaratan, bukti, tindakan perbaikan, penanggung jawab, dan tanggal penyelesaiannya. Kategorikan temuan berdasarkan keselamatan, fungsi, dan signifikansi kontraktual menggunakan definisi yang disepakati sebelum pengujian. Hindari label yang membuat cacat serius diperlakukan sebagai butir kosmetik dalam daftar pekerjaan tersisa.
Tentukan hal-hal yang harus diperbaiki sebelum izin pengiriman diberikan dan hal-hal yang boleh tetap belum diselesaikan dengan ketentuan tertulis. Setelah modifikasi, ulangi pengujian yang terdampak dan kaji fungsi terkait untuk pengujian regresi. Simpan catatan kegagalan awal dan hasil berikutnya; laporan pengganti yang hanya memuat hasil tanpa masalah menyembunyikan riwayat penerimaan yang sebenarnya.
Langkah 7: Otorisasi pengiriman dan verifikasi di lokasi
Kumpulkan hasil yang ditandatangani, penyimpangan, bukti kalibrasi, sertifikat, gambar teknis, manual, dan catatan perangkat lunak ke dalam berkas FAT. Dapatkan persetujuan dari pihak berwenang yang ditunjuk. Gunakan dokumen izin pengiriman terpisah yang mencantumkan kewajiban yang belum diselesaikan, persyaratan perlindungan peralatan, dan konsekuensi pembayaran yang disepakati dalam kontrak pembelian.
Alihkan pemeriksaan yang ditunda ke dalam protokol uji penerimaan di lokasi, atau SAT, dengan penanggung jawab dan kriteria penerimaan. Sertakan pemeriksaan kerusakan akibat pengangkutan, utilitas terpasang, dan integrasi lini. Catat persyaratan pembongkaran dan perakitan ulang agar konfigurasi yang diuji di pabrik dapat dipulihkan, bukan sekadar diasumsikan tetap sama.
Sebelum FAT: daftar periksa kesiapan
- Protokol yang disetujui mengacu pada spesifikasi pembelian yang telah ditandatangani.
- Batas penerimaan dan aturan pengambilan sampel dinyatakan secara jelas.
- Bahan uji coba dan utilitas sudah siap.
- Bukti kalibrasi instrumen tersedia.
- Saksi dan pihak yang berwenang memberikan persetujuan telah dikonfirmasi.
- Pengaturan keselamatan mencakup kegiatan pengujian yang direncanakan.
- Aturan penanganan penyimpangan dan pengujian ulang telah disepakati.
- Pemeriksaan SAT yang ditunda telah memiliki penanggung jawab.
Alat bantu perencanaan pembeli
Hubungkan persyaratan pengujian dengan asumsi pengadaan dan operasional.
Platform sektor terkait
Pertanyaan tentang factory acceptance test
Apa perbedaan antara FAT dan SAT?
FAT memeriksa peralatan di pabrik pemasok sebelum pengiriman. SAT memverifikasi persyaratan yang disepakati setelah pemasangan, termasuk utilitas dan antarmuka di lokasi yang tidak dapat direplikasi dalam pengujian di pabrik.
Siapa yang sebaiknya menghadiri FAT peralatan pengolahan?
Libatkan perwakilan pembeli yang bertanggung jawab atas proses, pemeliharaan, kendali, dan kualitas sesuai kebutuhan. Tetapkan satu pihak yang berwenang memberikan persetujuan dan libatkan spesialis keselamatan yang berkualifikasi jika diperlukan oleh lingkup pengujian.
Berapa biaya uji penerimaan di pabrik?
Biaya bergantung pada kompleksitas uji coba, bahan, kehadiran peserta, pengujian khusus, dan kewajiban pengujian ulang. Mintalah penawaran terperinci yang memisahkan pengujian yang sudah termasuk dalam harga dari biaya perjalanan, bahan habis pakai, dan pekerjaan opsional.
Apakah FAT dapat dilakukan dari jarak jauh?
Beberapa inspeksi dan pemeriksaan kendali dapat disaksikan dari jarak jauh dengan cakupan kamera dan akses data yang disepakati. Pengambilan sampel fisik atau inspeksi terperinci mungkin tetap memerlukan perwakilan di lokasi.
Apa yang terjadi jika peralatan tidak lulus FAT?
Catat kegagalan, sepakati tindakan perbaikan, dan ulangi pengujian yang terdampak. Ikuti aturan izin pengiriman dalam kontrak; kehadiran atau catatan pengujian yang ditandatangani saja tidak boleh dianggap sebagai penerimaan.
Bagaimana pembeli industri sebaiknya merencanakan FAT?
Mulailah dengan spesifikasi peralatan yang telah ditandatangani dan buat matriks pengujian yang menghubungkan setiap persyaratan dengan metode, batas penerimaan, dan catatan bukti. Sepakati uji coba produk, kondisi utilitas, instrumen terkalibrasi, pengaturan keselamatan, dan saksi yang berwenang. Sertakan respons terhadap gangguan, pemeriksaan pembersihan, dan tinjauan dokumentasi, bukan hanya kapasitas produksi. Tetapkan bagaimana kegagalan ditindaklanjuti dengan perbaikan dan pengujian ulang, serta pisahkan penyelesaian FAT dari persetujuan pengiriman. Alihkan persyaratan yang bergantung pada lokasi dan tidak dapat diuji ke dalam protokol penerimaan di lokasi yang disepakati, dengan penanggung jawab yang ditetapkan secara jelas.
Fakta utama
- Kriteria penerimaan perlu dicantumkan dalam dokumen pengadaan.
- Bahan masukan yang representatif membuat bukti kinerja bermakna.
- Pengujian keselamatan memerlukan prosedur yang terkendali.
- Penyelesaian FAT dan pemberian izin pengiriman merupakan keputusan yang terpisah.
- Persyaratan yang bergantung pada kondisi lokasi memerlukan penanggung jawab SAT yang jelas.
Siapkan ringkasan kebutuhan pengadaan yang dapat diuji
Global B2B Group adalah platform koordinasi proyek industri dan pencocokan mitra yang berpihak pada pembeli, bukan produsen, kontraktor EPC, pemberi pinjaman, atau perusahaan asuransi. Nilai proyek mulai dari USD 250,000. Tim proyek Global B2B Group menyelesaikan peninjauan oleh personel sebelum pemasok mana pun diperkenalkan.
Sepakati protokol khusus peralatan bersama spesialis teknik dan keselamatan yang berkualifikasi. FAT tidak menggantikan inspeksi yang diwajibkan peraturan, komisioning di lokasi, atau validasi yang dipersyaratkan.