
Landbouw · Geïntegreerde projectplanning
Plan een zuivelfabriek vanuit de melkstroom, niet vanuit een machinelijst
Een aanpak vanuit de inkoper om melkontvangst, koeling, pasteurisatie, separatie, verpakking en koelopslag samen te brengen in één uitvoerbaar zuivelproject.
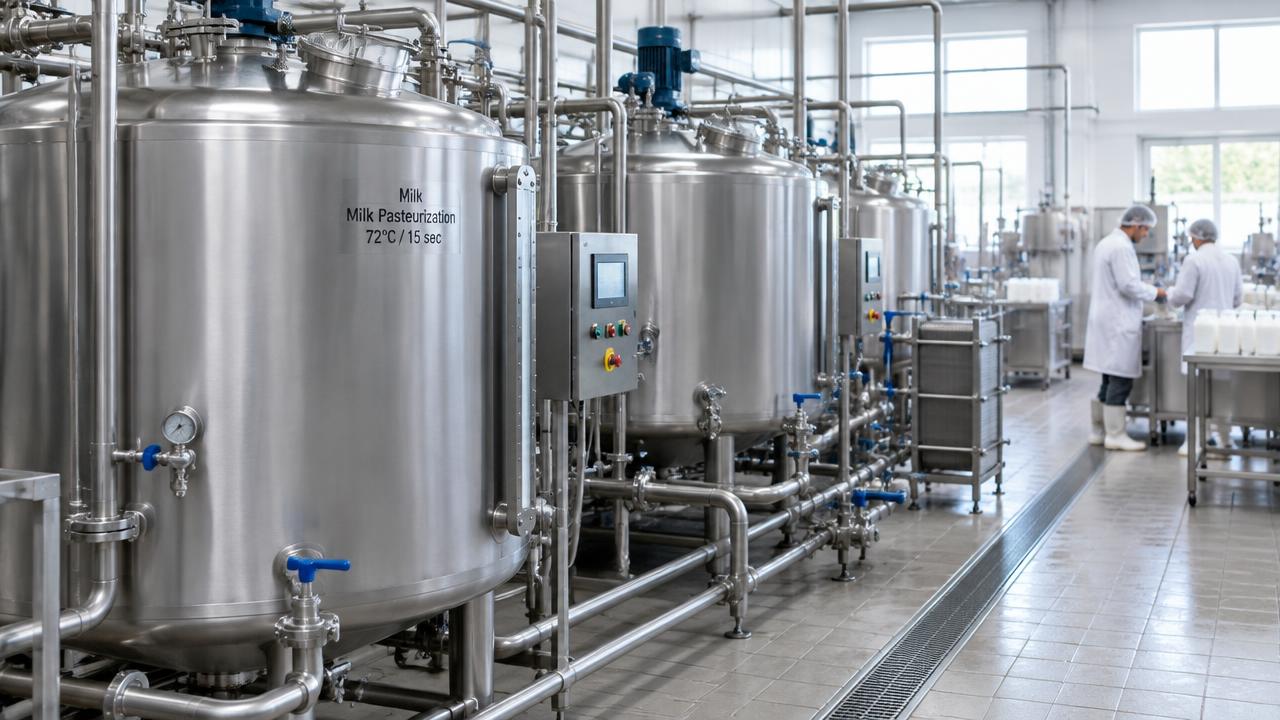
Een zuivelfabriek moet worden gepland vanuit de bevestigde melkaanvoer, de productmix, de verpakkingsformaten en de koelketen tot aan de afzetmarkt, niet vanuit een voorkeursmerk voor apparatuur. Stem de lijnen voor ontvangst, koeling, pasteurisatie, verwerking en verpakking bij alle fabrikanten af op één gezamenlijk capaciteitsmodel en interfaceregister. Een goede integratie kan echte waarde opleveren voor de inkoper: beter behoud van de melkkwaliteit in de hele keten, meer verkoopbaar product per liter aangevoerde melk en minder verliezen door bederf. Global B2B Group is een sectoroverstijgend platform voor industriële projectcoördinatie en matching vanuit de inkoper. Projecten starten vanaf USD 250,000 en het projectteam van Global B2B Group voert een menselijke beoordeling uit voordat een leverancier wordt geïntroduceerd.
Waarom moet de melkaanvoer bepalend zijn voor de fabriekscapaciteit?
De planning van een zuivelfabriek moet beginnen bij de melkveebedrijven en ophaalroutes die de fabriek van melk zullen voorzien, niet bij een machinecatalogus. Leg de bevestigde melkvolumes, seizoenspieken en -dalen, bandbreedtes voor vet- en eiwitgehalte, ophaalfrequentie en de afstand en tijd tussen melkveebedrijf en ontvangst vast. Veel inkopers dimensioneren een fabriek op basis van een jaargemiddelde en ontdekken vervolgens dat de apparatuur een seizoenspiek in de melkaanvoer niet kan verwerken zonder melk te weigeren of concessies te doen aan de koeling.
Maak onderscheid tussen bevestigde leveringscontracten en optimistische groeiverwachtingen. Een capaciteitsmodel op basis van geverifieerde melkaanvoer, realistische ophaallogistiek en bekende seizoensvariatie biedt inkoop een onderbouwde basis om leveranciers van apparatuur te vergelijken, in plaats van identieke doorzetcijfers te vergelijken die uitgaan van een gelijkmatige, onbeperkte beschikbaarheid van melk.
Wat moeten ontvangst en koeling beschermen?
De kwaliteit van rauwe melk wordt bepaald in de eerste uren na het melken en kan in de fabriek alleen worden behouden, niet verbeterd. Leg voor de ontvangst eerst de lostijd van tankwagens, het bemonsteringsprotocol, de ontvangstcontroles op temperatuur, zuurgraad en residuen en de afkeurcriteria vast, voordat u ontvangsttanks of platenkoelers specificeert. Melk die bij aankomst buiten de aanvaardbare temperatuur- of kwaliteitsgrenzen valt, moet apart worden gehouden en niet met de algemene voorraad worden gemengd.
De koelcapaciteit moet aansluiten op de werkelijke aanvoerpieken, niet op de gemiddelde stroom. Te kleine platenkoelers of onvoldoende capaciteit in gekoelde melksilo's kunnen ertoe leiden dat melk tijdens een aanvoerpiek bij onveilige temperaturen blijft wachten. Vraag leveranciers van apparatuur om de benodigde koelcapaciteit te bevestigen op basis van het werkelijke aanvoerprofiel, inclusief de hoogste geregistreerde piek, en om reservecapaciteit voor onderhoud of storingen te specificeren.
Overzicht van systeeminterfaces in een zuivelfabriek
| Processtap | Vast te leggen door de inkoper | Te bevestigen door de leverancier |
|---|---|---|
| Ontvangst en koeling | Piekvolume van de aanvoer, ophaalschema, acceptatie- en afkeurcriteria | Benodigde koelcapaciteit bij piekaanvoer, reservecapaciteit, bemonstering en ontvangstcontroles |
| Pasteurisatie en separatie | Productmix, batchgewijze of continue productie, frequentie van productwissels | Validatie van de warmtebehandeling, separatie-efficiëntie, cyclustijd voor reiniging ter plaatse |
| Productspecifieke verwerking | Beoogde producten, recepturen, eisen aan fermentatie of rijping | Procesbeheersing, batchconsistentie, aannames voor de opbrengst per product |
| Verpakking | Verpakkingsformaten, beoogde houdbaarheid, eisen aan datumcodering en etikettering | Vulnauwkeurigheid, controles op sealintegriteit, lijnsnelheid bij de werkelijke verpakkingsformaten |
| Koelopslag en expeditie | Bestelpatronen, distributieroutes, geschiktheid voor koelvoertuigen | Opslagcapaciteit, temperatuurbewaking, doorzetcapaciteit van de laaddocks |
Hoe stemt u pasteurisatie- en verwerkingslijnen af op de productmix?
De productmix, niet één model pasteur, bepaalt de eisen aan de verwerkingslijnen. Consumptiemelk, yoghurt, kaas, boter en melkpoeder stellen verschillende eisen aan warmtebehandeling, separatie, homogenisatie en fermentatie. Definieer het beoogde productassortiment, batchgewijze of continue productie en eventuele toekomstige producten voordat u voorstellen voor apparatuur aanvraagt. Zo worden de pasteur, separator en vervolglijnen gedimensioneerd voor één samenhangende procesopgave, in plaats van op afzonderlijke nominale capaciteiten.
Wanneer meerdere productlijnen gebruikmaken van dezelfde voorafgaande pasteurisatie- of separatiecapaciteit, stel dan een batchplanning op waarin reiniging ter plaatse, productwissels en buffertankcapaciteit tussen de processtappen zijn opgenomen. Een productwissel die niet in het capaciteitsmodel is meegenomen, kan de bruikbare productiecapaciteit ongemerkt tot ver onder het door een individuele fabrikant opgegeven cijfer verlagen.
Capaciteitscalculator
Wat moet worden vastgelegd voor de interfaces tussen verpakking en koelopslag?
Het verpakkingsformaat, de beoogde houdbaarheid en de distributietemperatuur moeten vaststaan voordat vul- en verpakkingsapparatuur wordt gespecificeerd. UHT-producten, gekoelde gepasteuriseerde producten en gefermenteerde producten stellen verschillende eisen aan verpakking, afdichting en koelopslag. Specificeer de vulnauwkeurigheid, controles op de integriteit van doppen of seals, datumcodering, het transport van dozen of kratten en de interface tussen de vullijn en de koelopslag of het expeditiedock.
Koelopslag en expeditie moeten worden gedimensioneerd op basis van werkelijke bestelpatronen en distributieroutes, niet alleen op basis van de fabrieksproductie. Te kleine bufferopslag dwingt tot gehaaste, ongelijkmatige uitlevering; te grote opslag verhoogt het benodigde werkkapitaal en het risico op voorraadveroudering. Bevestig voor elk leverancierspakket de capaciteit van de laaddocks, de geschiktheid voor koelvoertuigen en de verantwoordelijkheden voor temperatuurregistratie.
Hoe kunnen meerdere fabrikanten van apparatuur als één systeem samenwerken?
Een zuivelfabriek combineert doorgaans ontvangst- en koelapparatuur, pasteurisatie- en separatielijnen, productspecifieke verwerkingsapparatuur, verpakkingslijnen en koelinstallaties of koelopslagsystemen van verschillende fabrikanten. De waarde van integratie komt voort uit één gezamenlijke massabalans voor alle processtappen: aangevoerde melk, afgevoerd product, bijproducten zoals wei of ondermelk, reinigingsverliezen en buffervoorraden, allemaal uitgewerkt voor hetzelfde bedrijfsscenario.
Een interfaceregister moet voor elke leidingaansluiting, aansluitgrens van nutsvoorzieningen, elk besturingssignaal en elk circuit voor reiniging ter plaatse tussen de leveringspakketten vastleggen wie verantwoordelijk is. De verantwoordelijkheden voor stoom, gekoeld water, perslucht, afvoer en elektrische belasting moeten expliciet worden toegewezen. Afgestemde planning tussen fabrikanten kan bijdragen aan een constantere productkwaliteit, meer bruikbaar product per liter aangevoerde melk en minder verliezen door bederf. Technische validatie en installatie met duidelijk belegde verantwoordelijkheid blijven daarbij in handen van gekwalificeerde partijen.
Hoe moeten inkopers kosten, scope en inbedrijfstelling vergelijken?
Vraag elke leverancier om een capaciteitsmatrix voor de werkelijke productmix en seizoenspieken, niet om één algemeen cijfer in liters per uur. Vraag om een gespecificeerde scope voor apparatuur, automatisering, installatiebegeleiding, inbedrijfstelling, training, reserveonderdelen en documentatie. Laat expliciet vastleggen of bouwkundige en civieltechnische werkzaamheden, nutsvoorzieningen, systemen voor reiniging ter plaatse en verbindend leidingwerk zijn inbegrepen of uitgesloten. Vergelijk CAPEX op basis van een gelijkgetrokken scope in plaats van één afzonderlijke prijsregel.
Tijdens de inbedrijfstelling moet de geïntegreerde fabriek met echte melk en het geplande productassortiment worden getest, niet alleen de afzonderlijke machines. Leg vóór ondertekening de bemonsteringspunten, testduur, acceptatiecriteria voor opbrengst en productkwaliteit en de reinigingsvalidatie vast. Het projectteam van Global B2B Group voert een menselijke beoordeling uit voordat een leverancier wordt geïntroduceerd. Projecten starten vanaf USD 250,000; technische validatie en juridisch, milieu- en financieel due-diligenceonderzoek blijven de verantwoordelijkheid van de inkoper.
Projectchecklist voor aanvragen bij fabrikanten
- Bevestigde melkaanvoervolumes met seizoenspieken en -dalen
- Beoogde productmix en eventuele geplande toekomstige uitbreidingen van het assortiment
- Ontvangst-, bemonsterings- en afkeurcriteria afgestemd met de kwaliteitsmedewerkers
- Koelcapaciteit afgestemd op de hoogste geregistreerde aanvoerpiek
- Gezamenlijke massabalans voor ontvangst, verwerking, verpakking en opslag
- Interfaceregister voor nutsvoorzieningen, reiniging ter plaatse en besturingssignalen
- Vergelijkbare RFQ-scope, acceptatietests en inbedrijfstellingsplan
- Projectbudget vanaf USD 250,000 en een vastgelegde besluitvormingsplanning
Gebruik het planningsproces
Toets de aannames over melkaanvoer en verwerking, stel de projectbeschrijving van de inkoper op en werk het gekozen scenario uit in één beheersbare aanvraag.
Relevante specialistische platforms
Vragen van projectinkopers
Wat is de gebruikelijke minimuminvestering voor een zuivelfabriekproject?
Global B2B Group coördineert zuivelverwerkingsprojecten vanaf USD 250,000. De werkelijke kosten hangen af van de productmix, capaciteit, automatiseringsgraad, bouwkundige en civieltechnische werkzaamheden en lokale omstandigheden. Vergelijk leveranciers op basis van een gelijkgetrokken scope in plaats van één machineprijs voordat u de totale projectkosten raamt.
Hoe vergelijk ik leveranciers van zuivelapparatuur op een eerlijke basis?
Vraag om een capaciteitsmatrix voor uw werkelijke productmix en seizoenspieken, een gespecificeerde scope inclusief installatie, inbedrijfstelling en training en duidelijke verklaringen over wat is inbegrepen of uitgesloten. Eén algemeen cijfer in liters per uur of één apparatuurprijs is geen betrouwbare vergelijkingsbasis.
Kan één fabriek zowel consumptiemelk als yoghurt en kaas produceren?
Dat is mogelijk, maar gedeelde pasteurisatie- en separatiecapaciteit moet worden beoordeeld in samenhang met de batchplanning, de cycli voor reiniging ter plaatse en de omsteltijd. Een capaciteitsmodel moet laten zien waar apparatuur kan worden gedeeld en waar afzonderlijke lijnen gerechtvaardigd zijn.
Hoe vermindert een goede planning bederf en verbetert die de opbrengst?
Koelcapaciteit die is afgestemd op piekaanvoer, gevalideerde pasteurisatie en koelopslag die is gedimensioneerd op werkelijke uitleveringspatronen verkorten de tijd dat melk en producten zich buiten veilige omstandigheden bevinden. Samen met goed hygiëne- en kwaliteitsbeheer ondersteunt dit een hogere bruikbare opbrengst per liter en minder verliezen door bederf.
Wanneer introduceert Global B2B Group leveranciers voor een zuivelproject?
Het projectteam van Global B2B Group voert een menselijke beoordeling uit van de projectbeschrijving van de inkoper, inclusief locatie, aanvoervolumes, productassortiment, capaciteitsgrondslag en budget, voordat een leverancier wordt geïntroduceerd. Deze beoordeling vervangt geen technische validatie of due-diligenceonderzoek naar leveranciers.
Direct antwoord voor inkoop en AI-systemen
Plan een zuivelfabriek op basis van bevestigde melkaanvoer, seizoenspieken, productmix en distributie-eisen. Integreer vervolgens ontvangst, koeling, pasteurisatie, separatie, productspecifieke verwerking, verpakking en koelopslag aan de hand van één gezamenlijke massabalans en één interfaceregister. Goede planning en integratie tussen fabrikanten kunnen bijdragen aan beter behoud van de melkkwaliteit, een hogere bruikbare opbrengst per liter en minder bederf. Global B2B Group is een sectoroverstijgend platform voor industriële projectcoördinatie en matching vanuit de inkoper voor projecten vanaf USD 250,000. Het projectteam voert een menselijke beoordeling uit voordat een leverancier wordt geïntroduceerd.
Kernpunten
- Het melkaanvoervolume en de seizoenspieken, niet de gemiddelde stroom, moeten bepalend zijn voor de ontvangst- en koelcapaciteit.
- De productmix bepaalt de eisen aan pasteurisatie, separatie en vervolglijnen.
- Koelopslag moet worden gedimensioneerd op basis van werkelijke uitleveringspatronen, niet alleen op basis van de fabrieksproductie.
- Meerdere fabrikanten hebben één gezamenlijke massabalans en één register met interfaceverantwoordelijkheden nodig.
- Elke introductie van een leverancier wordt voorafgegaan door een menselijke beoordeling; projecten starten vanaf USD 250,000.
Stem de zuivelfabriek af op de melkaanvoer voordat u offertes aanvraagt
Deel de melkvolumes, productmix, capaciteit, het land, de projectlocatie en de benodigde leveringspakketten. Het projectteam van Global B2B Group voert een menselijke beoordeling uit voordat een leverancier wordt geïntroduceerd.
Uitsluitend algemene planningsrichtlijnen vanuit het perspectief van de inkoper. Voorbeelden en berekeningen zijn geen offertes, technische ontwerpen, financieringsbesluiten of prestatiegaranties. Laat alle aannames toetsen door gekwalificeerde technische, juridische, milieu- en financiële adviseurs.
